Điều hướng nhanh sản phẩm
Nhận báo giá
Độ ẩm trong nhựa PET gây ra lỗi trong quá trình ép phun như thế nào
Độ ẩm trong nhựa PET có thể nhanh chóng biến một quy trình ép phun ổn định thành nguồn gây ra các lỗi tốn kém cho người vận hành và đội ngũ sản xuất.
Hiểu được việc sấy không đúng cách ảnh hưởng đến độ nhớt nóng chảy, chất lượng bề mặt, kích thước và độ bền của chi tiết như thế nào là điều cần thiết để duy trì đầu ra ổn định và ngăn ngừa phế phẩm có thể tránh được.
Tại sao độ ẩm là vấn đề nghiêm trọng trong gia công nhựa PET
Nhựa PET có tính hút ẩm, nghĩa là các hạt nhựa hấp thụ nước từ không khí xung quanh trong quá trình lưu trữ, vận chuyển, cấp liệu và tiếp xúc tại máy ép phun.
Không giống một số vật liệu nhạy ẩm khác, PET có thể trông bình thường trước khi gia công ngay cả khi hàm lượng ẩm bên trong đã quá cao để ép phun.
Khi nhựa PET ẩm đi vào xi lanh gia nhiệt, nước đã hấp thụ phản ứng với các chuỗi polyme thông qua quá trình thủy phân, làm giảm vĩnh viễn khối lượng phân tử trong quá trình nóng chảy.
Đây không chỉ đơn thuần là vấn đề thẩm mỹ. Thủy phân làm thay đổi chính bản thân nhựa, vì vậy việc tăng áp lực giữ hoặc thay đổi nhiệt độ khuôn không thể khôi phục hoàn toàn hiệu suất.
Người vận hành thường nhận thấy tình trạng sản xuất không ổn định trước thay vì một lỗi đơn lẻ rõ ràng. Khối lượng phun, vị trí đệm, hành vi điền đầy và ngoại quan chi tiết có thể thay đổi đồng thời.
Một nguyên tắc vận hành hữu ích rất đơn giản: nếu các chi tiết PET đột ngột xuất hiện lỗi thẩm mỹ và suy giảm độ bền cơ học, hãy kiểm tra điều kiện sấy trước khi điều chỉnh các thông số ép phun.
Điều gì xảy ra với nhựa PET khi không được sấy đúng cách
Các chuỗi polyme PET tạo ra độ bền nóng chảy cần thiết cho việc điền đầy, giữ áp và đông đặc có kiểm soát. Nước làm đứt các chuỗi này ở nhiệt độ gia công cao.
Khi chiều dài chuỗi giảm, độ nhớt nóng chảy giảm. Vật liệu có thể chảy dễ hơn, nhưng sự cải thiện biểu kiến đó thường cho thấy sự suy giảm hơn là gia công tốt hơn.
PET có độ nhớt thấp có thể nhanh chóng điền đầy các vùng mỏng, nhưng có thể tạo ra hiện tượng giữ áp không đồng đều, ba via quá mức, độ ổn định kích thước kém và khả năng chịu ứng suất giảm.
Thủy phân cũng làm giảm độ nhớt nội tại, thường gọi là IV. Vì IV liên quan đến khối lượng phân tử, sự sụt giảm IV có thể đo được xác nhận rằng quá trình gia công nhiệt đã gây suy giảm polyme.
Sự suy giảm trở nên nghiêm trọng hơn khi nhựa duy trì trạng thái ẩm trong thời gian dài tại phễu nóng, cổ cấp liệu, xi lanh hoặc vùng trục vít có vật liệu ứ đọng.
Nhiệt độ xi lanh cao có thể đẩy nhanh phản ứng, nhưng chỉ riêng nhiệt độ không phải là nguyên nhân gốc rễ. Nhựa PET được sấy đúng cách có thể chịu được nhiệt độ gia công thông thường.
Vì lý do này, việc giảm cài đặt xi lanh có thể che giấu tạm thời các triệu chứng nhưng lại tạo ra những vấn đề khác, bao gồm điền đầy không hoàn toàn, đường hàn kém và sao chép bề mặt không đạt yêu cầu.
Các lỗi ép phun phổ biến do độ ẩm gây ra
Vệt bạc, sọc bạc và sọc bề mặt
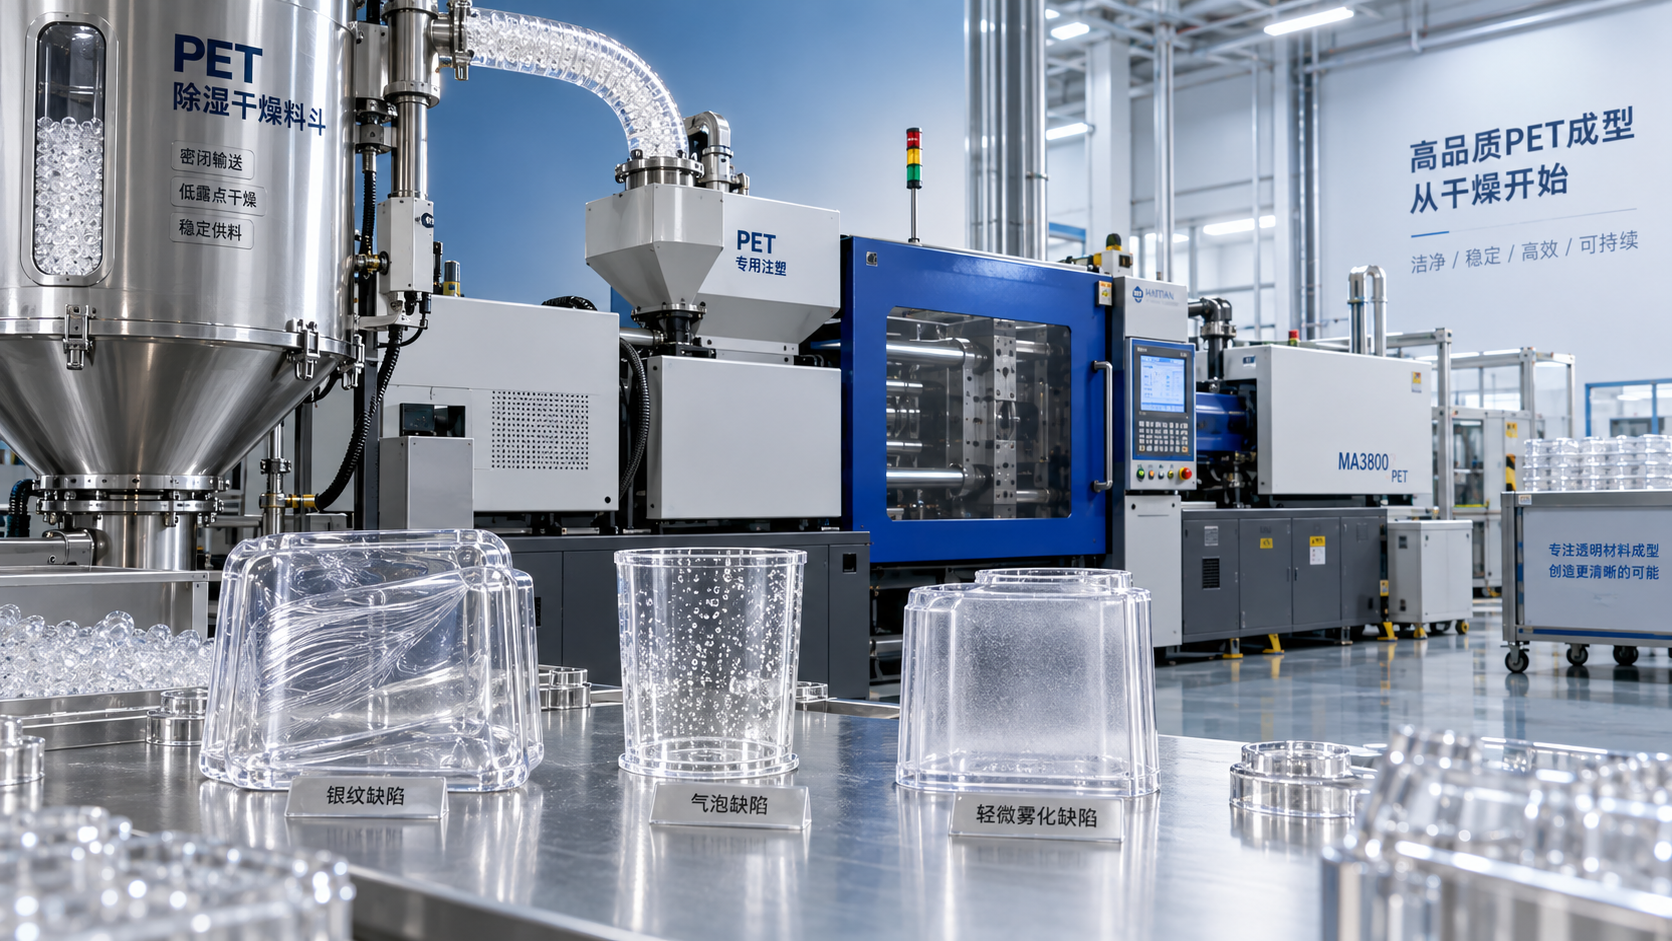
Dấu vệt bạc là một trong những lỗi PET liên quan đến độ ẩm dễ nhận biết nhất. Chúng xuất hiện dưới dạng các hoa văn ánh bạc, trắng nhạt hoặc dạng vệt kéo dài theo hướng dòng chảy của nhựa nóng chảy.
Nước biến thành hơi bên trong nhựa nóng chảy. Khi nhựa nóng chảy đi vào lòng khuôn, hơi bị giữ lại tạo ra các vệt nhìn thấy được gần cổng phun, các հատված mỏng hoặc mặt trước dòng chảy.
Các vết tương tự cũng có thể do nhiễm bẩn, thoát khí kém hoặc lực cắt quá mức. Tuy nhiên, cần kiểm tra độ ẩm trước tiên khi hồ sơ sấy PET không rõ ràng.
Bọt khí, lỗ rỗng và phồng rộp
Hơi nước sinh ra do độ ẩm có thể tạo thành bọt khí bên trong hoặc phồng rộp trên bề mặt. Các lỗi này có thể thấy ngay lập tức hoặc xuất hiện sau khi chi tiết nguội và ổn định.
Các bộ phận PET trong suốt đặc biệt không thể chấp nhận bọt khí vì ngay cả các lỗ rỗng nhỏ cũng làm giảm độ trong suốt, gây biến dạng quang học và làm yếu sản phẩm đúc hoàn thiện.
Các chi tiết có thành dày đặc biệt dễ bị ảnh hưởng vì lớp vỏ ngoài có thể đông đặc trước khi khí bên trong thoát ra, để lại lỗ rỗng bên dưới bề mặt có vẻ đạt yêu cầu.
Giảm độ bền và giòn
PET bị thủy phân có thể trông đạt yêu cầu nhưng hỏng khi sử dụng. Khối lượng phân tử giảm làm giảm khả năng chịu va đập, tính năng kéo, tuổi thọ mỏi và khả năng chống nứt.
Rủi ro này quan trọng đối với bao bì, linh kiện điện, phụ tùng ô tô, bộ phận thiết bị gia dụng và mọi sản phẩm đúc chịu tải lặp lại hoặc thay đổi nhiệt độ.
Người vận hành không nên coi một mẫu có ngoại quan sạch là bằng chứng cho thấy việc sấy là đủ. Thử nghiệm cơ học hoặc theo dõi IV có thể cần thiết cho các ứng dụng quan trọng.
Đổi màu và mờ đục
Độ ẩm quá mức có thể góp phần gây ố vàng, mờ đục và giảm độ trong, đặc biệt khi thời gian lưu dài cho phép quá trình thủy phân và suy giảm nhiệt thứ cấp tiếp diễn.
Sự đổi màu có thể nghiêm trọng hơn khi có nhựa tái nghiền, chất cô đặc màu hoặc phụ gia không tương thích, khiến việc phân tách vật liệu và sấy có kỷ luật càng quan trọng hơn.
Ba via, sai lệch kích thước và khối lượng chi tiết biến động
Khi độ ẩm làm giảm độ nhớt nóng chảy, polyme có thể đi vào các khe hở dễ dàng hơn. Ba via có thể tăng ngay cả khi lực kẹp và cài đặt ép phun không thay đổi.
Độ nhớt giảm cũng có thể thay đổi hành vi giữ áp. Người vận hành có thể thấy khối lượng chi tiết không đồng đều, độ co ngót thay đổi, kích thước không ổn định hoặc cong vênh sau khi làm nguội.
Các triệu chứng này thường bị chẩn đoán nhầm là do mòn khuôn hoặc vấn đề kiểm soát áp suất. Xem xét lịch sử vật liệu có thể tránh được các thay đổi không cần thiết đối với khuôn hoặc thiết bị.
Cách phân biệt lỗi do độ ẩm với các vấn đề quy trình khác
Nhiều lỗi ép phun có nhiều nguyên nhân, vì vậy việc chẩn đoán cần dựa trên bằng chứng thay vì chỉ dựa vào ngoại quan. Bắt đầu bằng việc đo độ ẩm và xác minh quá trình sấy.
Sử dụng máy phân tích độ ẩm phù hợp với PET và đo hạt nhựa tại máy, không chỉ đo vật liệu lấy từ bao bì kho chưa mở.
Đối với nhiều loại PET dùng ép phun, nhà gia công thường đặt mục tiêu hàm lượng ẩm dưới 50 ppm trước khi ép. Luôn tuân theo bảng dữ liệu kỹ thuật của nhà cung cấp nhựa.
Nếu độ ẩm đo được cao, hãy khắc phục quy trình sấy trước và ép các mẫu so sánh có kiểm soát trước khi thay đổi áp suất, tốc độ, nhiệt độ hoặc cài đặt khuôn.
Ghi lại ngày, số lô, kết quả độ ẩm, nhiệt độ máy sấy, điểm sương, thời gian lưu, phương pháp nạp phễu và dạng lỗi quan sát được cho mỗi lần điều tra.
Phương pháp có cấu trúc này giúp phân biệt nhựa ẩm với tình trạng thoát khí kém, nhiễm bẩn, lực cắt quá mức, nhựa tái nghiền bị suy giảm, vòng chặn mòn hoặc kiểm soát nhiệt độ khuôn không phù hợp.
Một thử nghiệm chẩn đoán nhanh là ép các chi tiết bằng PET nguyên sinh đã xác nhận khô trong điều kiện không thay đổi. Độ trong và độ ổn định được cải thiện là dấu hiệu rõ ràng cho thấy có liên quan đến độ ẩm.
Sấy nhựa PET đúng cách trước khi ép phun
Nhựa PET nên được sấy bằng thiết bị sấy hút ẩm có khả năng cung cấp không khí có điểm sương thấp ổn định, thay vì chỉ sử dụng phễu khí nóng cơ bản.
Khí nóng loại bỏ độ ẩm bề mặt chậm nhưng có thể không giảm đủ độ ẩm bên trong. Máy sấy hút ẩm cung cấp không khí khô hỗ trợ loại bỏ độ ẩm hiệu quả.
Điều kiện sấy PET điển hình thường ở khoảng 150 đến 180 độ C trong bốn đến sáu giờ, tùy thuộc vào cấp nhựa, kích thước hạt, thiết bị và độ ẩm ban đầu.
Các giá trị này là tham chiếu vận hành, không phải hướng dẫn áp dụng chung. Nhiệt độ quá cao hoặc thời gian lưu quá dài có thể gây dính hạt, ố vàng hoặc suy giảm trước khi bắt đầu ép phun.
Lưu lượng khí của máy sấy phải đủ cho kích thước phễu và năng suất. Nhiệt độ được cài đặt đúng không thể bù cho lưu lượng khí kém hoặc thiết bị sấy bị quá tải.
Điểm sương cũng quan trọng không kém. Nhiều hoạt động sấy PET hướng tới không khí hút ẩm có điểm sương âm 40 độ C hoặc thấp hơn.
Theo dõi điểm sương thực tế tại máy sấy, không chỉ điểm cài đặt của bộ điều khiển. Chất hút ẩm bão hòa, rò rỉ khí hoặc tái sinh kém có thể gây ra lỗi sấy tiềm ẩn.
Thời gian sấy chỉ bắt đầu sau khi hạt nhựa đạt nhiệt độ vật liệu mục tiêu. Nạp vật liệu lạnh vào phễu không có nghĩa là vật liệu sẵn sàng ngay lập tức.
Duy trì hệ thống nhập trước xuất trước khi có thể. Thời gian lưu lẫn lộn có thể khiến một phần trong phễu khô trong khi vật liệu mới nạp vẫn còn ẩm.
Thực hành xử lý vật liệu giúp ngăn hấp thụ ẩm
Việc sấy đúng cách có thể nhanh chóng trở nên vô ích khi hạt nhựa nóng, khô tiếp xúc với không khí ẩm trong nhà máy. Bảo vệ nhựa từ đầu ra máy sấy đến khi ép phun.
Sử dụng hệ thống vận chuyển vòng kín được thiết kế phù hợp hoặc được bịt kín khi khả thi. Thùng chuyển vật liệu hở và việc nạp phễu không đậy nắp làm tăng tiếp xúc ẩm không cần thiết.
Giữ nắp phễu đóng kín và kiểm tra các gioăng quanh kết nối bộ nạp, kính quan sát, đường chân không và ống dẫn vật liệu. Các rò rỉ nhỏ có thể ảnh hưởng đến các đợt sản xuất dài.
Không để nhựa PET đã sấy trong thùng hở bên cạnh máy ép. Nhựa có thể bắt đầu hấp thụ lại độ ẩm trước ca tiếp theo hoặc trước khi thay đổi sản xuất.
Khi thay đổi lô vật liệu, dán nhãn rõ ràng cho thùng chứa với cấp nhựa, màu sắc, lô nhà cung cấp, thời điểm bắt đầu sấy và tình trạng kiểm tra độ ẩm đã xác nhận.
Nhựa tái nghiền cần được kiểm soát riêng vì có thể chứa độ ẩm, bụi, hạt mịn, tạp chất hoặc tiền sử nhiệt trước đó. Không cho rằng nhựa tái nghiền khô chỉ vì nó đã từng được ép.
Giới hạn tỷ lệ nhựa tái nghiền theo yêu cầu sản phẩm và hướng dẫn của nhà cung cấp. Tỷ lệ tái nghiền cao có thể làm tăng biến động độ nhớt và che khuất nguyên nhân của lỗi.
Kỷ luật lưu trữ áp dụng cho toàn bộ vật liệu hóa chất. Ví dụ, các sản phẩm hút ẩm nhưNatri Sunfua CAS#1313-82-2 cần được xử lý với kiểm soát chặt chẽ vì tiếp xúc với độ ẩm có thể tạo ra rủi ro nghiêm trọng về an toàn và chất lượng.
Điều kiện máy có thể làm trầm trọng thêm hư hại do độ ẩm
Ngay cả PET được sấy đủ cũng có thể suy giảm khi điều kiện máy tạo ra tiếp xúc nhiệt quá mức. Xi lanh cần phù hợp với kích thước lượng phun và thời gian chu kỳ thực tế.
Lượng phun rất nhỏ trong xi lanh lớn làm tăng thời gian lưu. Vật liệu duy trì nóng chảy lâu hơn, tăng khả năng suy giảm nhiệt và hình thành acetaldehyde.
Tránh thời gian dừng kéo dài khi PET còn trong xi lanh. Tuân theo quy trình xả liệu hoặc dừng máy đã thiết lập khi sản xuất ngừng, đặc biệt ở nhiệt độ gia công cao.
Áp suất ngược cao, tốc độ trục vít quá mức, vòi phun bị hạn chế và cổng phun hẹp có thể làm tăng nhiệt do lực cắt. Các điều kiện này có thể làm nặng thêm các lỗi đã khởi phát do độ ẩm.
Kiểm tra các điểm chết quanh cổ cấp liệu, đầu trục vít, van một chiều, vòi phun và hệ thống kênh dẫn nóng. PET ứ đọng bị suy giảm và làm nhiễm bẩn nhựa nóng chảy mới.
Thoát khí khuôn vẫn rất quan trọng. Thoát khí tốt không khắc phục được nhựa ẩm, nhưng thoát khí kém có thể làm tăng vết khí và khiến vệt bạc liên quan đến độ ẩm rõ hơn.
Sử dụng các biên dạng nhiệt độ nóng chảy ổn định thay vì xử lý các lỗi ngắn hạn bằng thay đổi nhiệt độ lớn. Việc điều chỉnh thường xuyên làm cho phân tích nguyên nhân gốc rễ kém tin cậy hơn.
Trình tự khắc phục sự cố thực tế cho người vận hành
Khi xuất hiện vệt bạc, bọt khí, mờ đục, chi tiết giòn hoặc khối lượng không ổn định, hãy bắt đầu bằng trình tự khắc phục sự cố có kiểm soát thay vì điều chỉnh mọi cài đặt máy cùng lúc.
Trước tiên, kiểm tra nguyên liệu thô. Xác nhận cấp PET, nhận dạng lô, tình trạng bao bì, điều kiện lưu trữ, tỷ lệ nhựa tái nghiền và liệu hạt nhựa có bị để hở hay không.
Thứ hai, đo độ ẩm nhựa tại đầu vào máy. So sánh kết quả với yêu cầu của nhà cung cấp và lưu lại số liệu cùng hồ sơ công việc.
Thứ ba, xác minh hiệu suất máy sấy. Kiểm tra nhiệt độ không khí thực tế, điểm sương, lưu lượng khí, chu kỳ tái sinh, thời gian lưu trong phễu, tình trạng bộ lọc và thực hành nạp liệu.
Thứ tư, ép một mẫu giới hạn sau khi đã xác nhận sấy khô. Giữ ổn định các cài đặt ép chính để những thay đổi về chất lượng chi tiết có thể được quy cho tình trạng vật liệu.
Thứ năm, đánh giá cả ngoại quan và chức năng. Kiểm tra độ trong, vệt, bọt khí, ba via, kích thước, khối lượng chi tiết, chất lượng cổng phun và hành vi gãy khi phù hợp.
Thứ sáu, chỉ kiểm tra điều kiện quy trình sau khi vấn đề độ ẩm được kiểm soát. Xem xét thời gian lưu, biên dạng xi lanh, hồi trục vít, áp suất ngược và thoát khí khuôn.
Trình tự này giảm các thử nghiệm sản xuất lãng phí. Nó cũng bảo vệ người vận hành khỏi việc bị quy trách nhiệm cho các lỗi phát sinh từ khâu lưu trữ, sấy hoặc xử lý vật liệu ở phía trước.
Xây dựng quy trình kiểm soát chất lượng nhựa PET đáng tin cậy
Ép PET đáng tin cậy phụ thuộc vào các biện pháp kiểm soát có thể lặp lại, không phụ thuộc vào trí nhớ của người vận hành. Tiêu chuẩn sấy bằng văn bản cần xác định từng cấp nhựa, dải độ ẩm chấp nhận được và tần suất xác minh.
Đào tạo người vận hành nhận biết các dấu hiệu lỗi sớm, đặc biệt là các vệt mờ, độ trong suốt thay đổi, vị trí đệm dao động, mùi bất thường và hành vi hồi trục vít thay đổi.
Thiết lập cảnh báo hoặc hành động ứng phó được lập thành văn bản đối với sự sai lệch điểm sương, lỗi bảo trì máy sấy, rò rỉ hệ thống vận chuyển và việc vật liệu đã sấy tiếp xúc không theo kế hoạch với không khí ẩm.
Phối hợp với bộ phận thu mua và nhà cung cấp khi vấn đề độ ẩm lặp lại. Chất lượng bao bì, điều kiện vận chuyển, độ ẩm kho và tính nhất quán của lô có thể ảnh hưởng đến kết quả ép trước khi sản xuất bắt đầu.
Đối với chuỗi cung ứng hóa chất định hướng xuất khẩu, tài liệu và trao đổi thông tin kịp thời rất quan trọng vì các nhà gia công cần thông tin vật liệu có thể truy xuất để duy trì hoạt động ổn định, tuân thủ tại nhiều địa điểm.
Kiểm tra độ ẩm định kỳ có chi phí thấp hơn rất nhiều so với việc phân loại chi tiết lỗi, sửa lại khuôn, điều tra lỗi ngoài hiện trường hoặc mất thời gian sản xuất sau khi có khiếu nại về chất lượng.
Kết luận
Độ ẩm trong nhựa PET gây ra lỗi vì nước thủy phân polyme trong quá trình nóng chảy, làm giảm khối lượng phân tử, độ bền nóng chảy, ngoại quan chi tiết và hiệu suất cơ học.
Đối với người vận hành ép phun, biện pháp hiệu quả nhất là đo độ ẩm, xác minh sấy hút ẩm, bảo vệ hạt nhựa đã sấy khỏi không khí ẩm và ghi chép điều kiện quy trình.
Khi xảy ra lỗi PET, không bù đắp ngay bằng cách thay đổi áp suất hoặc nhiệt độ. Hãy xác nhận tình trạng nhựa trước, sau đó thực hiện các điều chỉnh máy có kiểm soát dựa trên bằng chứng.
Quy trình sấy và xử lý có kỷ luật tạo ra các chi tiết trong hơn, kích thước ổn định hơn, sản phẩm đúc bền hơn, tỷ lệ phế phẩm thấp hơn và quy trình ép phun dễ dự đoán hơn.
Gửi yêu cầu tư vấn cho chúng tôi ngay hôm nay