Điều hướng nhanh sản phẩm
Nhận báo giá
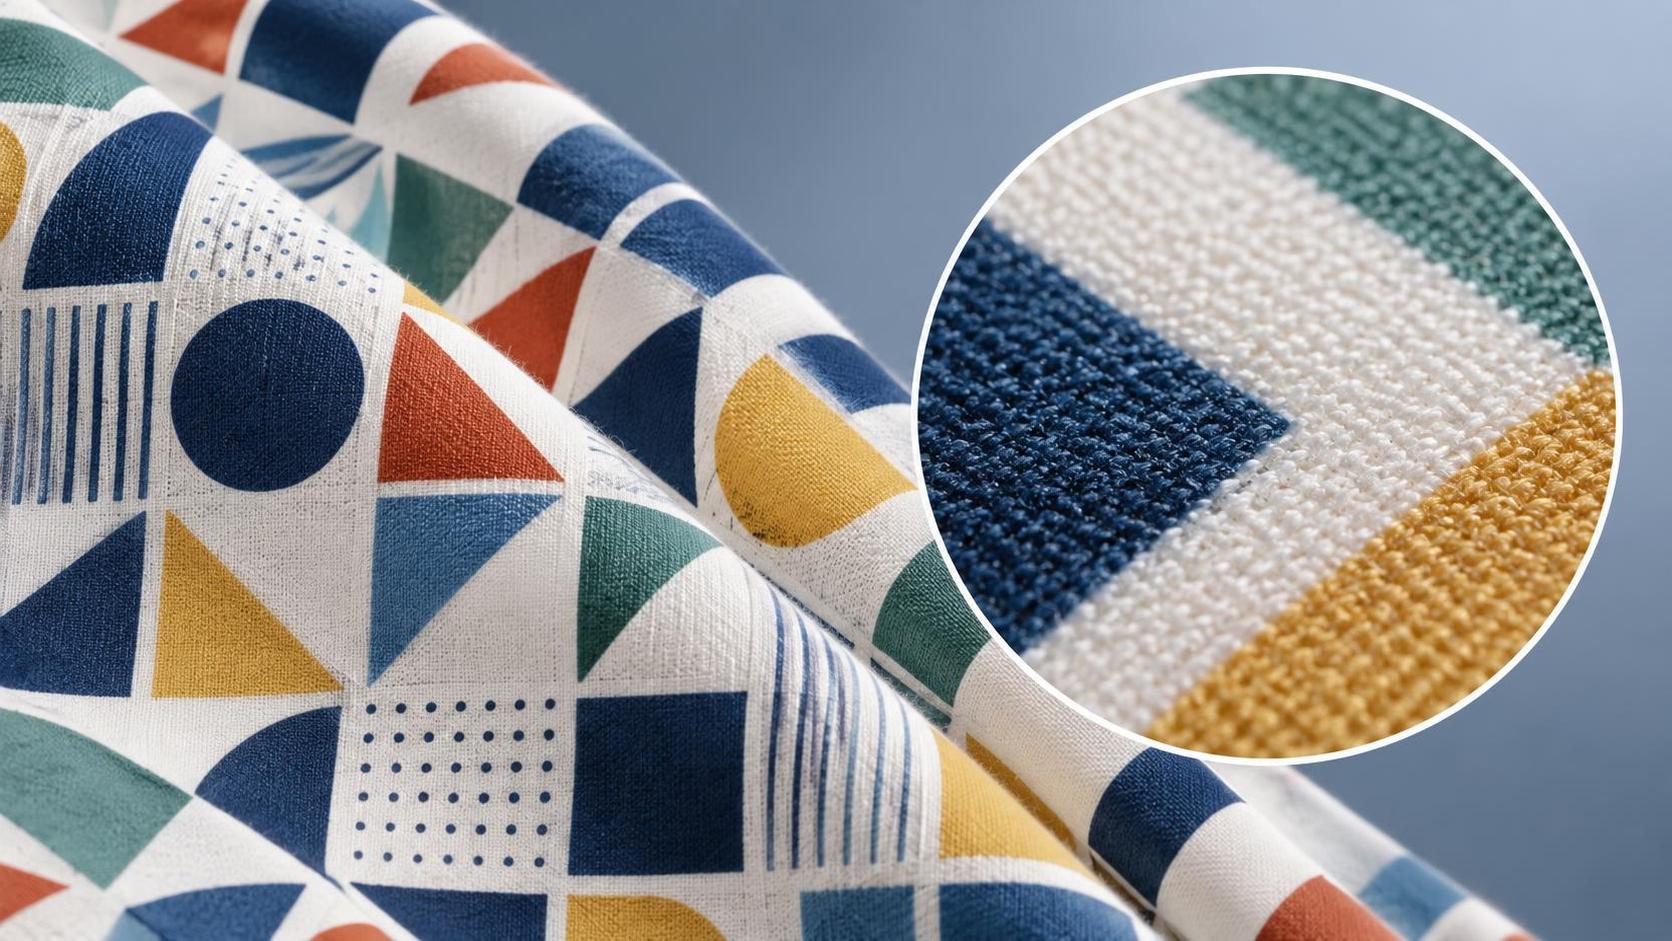
Để đạt được các bản in sắc nét, độ trung thực cao trên vải cotton nhuộm hoạt tính không chỉ phụ thuộc vào công thức mực hoặc độ căng lưới—mà còn phụ thuộc quyết định vào cách hồ in hoạt động *trong và ngay sau khi in*. Người vận hành thường gặp phải tình trạng viền bị nhòe, lem ngược sang các màu liền kề và độ cố định thuốc nhuộm không đồng đều—đặc biệt với các họa tiết nét mảnh hoặc in tram. Khi xảy ra những vấn đề này, nhiều người cho rằng nguyên nhân là do thuốc nhuộm di chuyển hoặc thông số hấp hơi. Nhưng trên thực tế, nguyên nhân gốc rễ thường nằm ở công đoạn trước đó: đặc tính lưu biến và khả năng tạo màng của hệ chất làm đặc. Tinh bột dệt có độ nhớt thấp giải quyết trực tiếp vấn đề này—ngay từ thiết kế—không phải như một chất làm đặc đa dụng, mà là chất điều chỉnh lưu biến chính xác được hiệu chỉnh cho in hoạt tính trên cotton.
Vì sao “độ nhớt thấp” quan trọng—không chỉ là “tinh bột”
Các loại tinh bột oxy hóa hoặc tinh bột được xử lý loãng bằng enzyme tiêu chuẩn dùng trong in pigment hoặc in phân tán thường không phù hợp với hệ in hoạt tính vì chúng vẫn giữ lại quá nhiều sự vướng mắc của các chuỗi polyme dư. Ngay cả ở nồng độ vừa phải (4–6%), chúng tạo ra hồ in có độ nhớt cao ở tốc độ cắt thấp—dẫn đến khả năng nhả hồ qua lưới kém, viền in bị loe và lượng hồ bị ép xuyên qua quá mức khi dao gạt di chuyển. Quan trọng hơn, mạng gel của chúng tồn tại quá lâu sau in, giữ ẩm và làm chậm phản ứng ban đầu giữa thuốc nhuộm và xơ. Sự chậm trễ này tạo ra một khoảng thời gian ngắn trong đó thuốc nhuộm chưa phản ứng di chuyển theo chiều ngang dưới tác động mao dẫn—làm mờ chi tiết trước khi quá trình cố định bắt đầu.
Tinh bột dệt độ nhớt thấp tránh được điều này nhờ mang lại đặc tính giảm nhớt theo lực cắt có kiểm soát, với cấu trúc sụp đổ nhanh sau khi lực cắt chấm dứt. Phân bố khối lượng phân tử của nó được thu hẹp có chủ đích; mức độ phân nhánh được giảm thiểu; đồng thời quá trình dextrin hóa hoặc cắt mạch bằng enzyme được dừng chính xác để tạo ra dung dịch chảy sạch qua lưới 80–120 mesh nhưng vẫn hình thành màng mỏng, đồng đều, khô nhanh mà không tạo màng bề mặt. Kết quả? Khối lượng hồ trên mỗi đơn vị diện tích ít hơn, bề mặt khô nhanh hơn và khả năng giữ nước dưới họa tiết in giảm đi—giảm chuyển động ngang của thuốc nhuộm tới 40% trong các thử nghiệm so sánh trên vải poplin cotton chải kỹ 100% (đã giặt, rũ hồ, nấu tẩy).
Ứng dụng hiệu quả—và những trường hợp không phù hợp
Đây không phải là giải pháp thay thế phổ quát. Tinh bột độ nhớt thấp phát huy hiệu quả trong in lưới và in trục hoạt tính độ nét cao—đặc biệt đối với màu spot, hoa văn hình học và chữ cỡ nhỏ—nhưng kém hiệu quả hơn trên vải cotton lông dày hoặc vải cotton chải lông, nơi độ thấm sâu của hồ quan trọng hơn độ sắc nét bề mặt. Sản phẩm cũng hoạt động không tốt khi được thay trực tiếp vào các công thức dùng guar độ nhớt cao hoặc chất làm đặc tổng hợp mà không tối ưu hóa lại tổng hàm lượng chất rắn và liều lượng chất liên kết chéo. Đặc biệt, sản phẩm đòi hỏi kiểm soát pH ổn định: dưới pH 6.5, độ bền màng suy yếu; trên pH 7.2, quá trình thủy phân kiềm tăng tốc, làm rút ngắn thời gian sử dụng của hồ.
Người vận hành nên xem sản phẩm như một *thành phần của hệ thống*, không phải phụ gia. Điều đó có nghĩa là phải xác minh tính tương thích với các thuốc nhuộm hoạt tính phổ biến (đặc biệt là loại monochlorotriazine và vinyl sulfone), kiểm tra tương tác với urê hoặc natri bicacbonat trong hồ in, đồng thời xác nhận không có ảnh hưởng bất lợi đến thời gian hấp hơi hoặc đường cong nhiệt độ. Trong một đợt đánh giá sản xuất tại ba nhà máy ở Đông Nam Á, tình trạng độ nét in không ổn định được quy cho tinh bột độ nhớt thấp đã được giải quyết không phải bằng cách thay tinh bột, mà bằng cách chuẩn hóa độ ẩm vải trước hấp hơi ở mức ±2%—cho thấy hiệu suất của sản phẩm gắn chặt với độ ổn định của quy trình, không chỉ với hóa học.
Các điểm rủi ro người vận hành thường bỏ qua
Có hai rủi ro thực tế thường tái diễn. Thứ nhất: quá phụ thuộc vào chỉ số độ nhớt đơn lẻ. Giá trị Brookfield tại 6 rpm có thể là 1,200 cP—nằm trong thông số kỹ thuật—nhưng nếu cùng hồ đó chỉ đạt 300 cP tại 60 rpm, tỷ lệ giảm nhớt theo lực cắt là quá cao, có nguy cơ làm đầy lưới kém và lượng hồ lắng đọng không đồng đều. Luôn đo ở cả tốc độ cắt thấp và cao, đồng thời đối chiếu với kết quả thử nghiệm lưới thực tế—không chỉ dựa vào số liệu phòng thí nghiệm.
Thứ hai: cho rằng “độ nhớt thấp” đồng nghĩa với “nồng độ thấp.” Một số người dùng giảm liều lượng tinh bột để bù cho độ nhớt thấp hơn, vô tình làm tổng hàm lượng chất rắn giảm xuống dưới ngưỡng cần thiết để cố định thuốc nhuộm hiệu quả. Khoảng tối ưu thường là 3.5–5.0% w/w—thấp hơn tinh bột thông thường, đúng vậy, nhưng không thể thấp tùy ý. Giảm xuống dưới 3.2% sẽ liên tục làm tăng hiện tượng lem ngược trong các lượt in nhiều màu, đặc biệt khi in vàng chồng lên cyan hoặc magenta.
Không phải mọi loại tinh bột độ nhớt thấp đều có đặc tính giống nhau
Sự khác biệt thể hiện ở độ ổn định nhiệt, khả năng chịu muối và khả năng phân hủy sinh học—những yếu tố ảnh hưởng đến cả tính nhất quán của bản in lẫn xử lý nước thải. Tinh bột biến tính bằng thủy phân axit nhẹ thường cho khả năng kiểm soát lưu biến sắc nét hơn nhưng có khả năng kháng điện giải thấp hơn trong nước cứng; các loại được xử lý bằng phân giải enzyme có kiểm soát cho khả năng chịu muối tốt hơn nhưng thời hạn bảo quản ngắn hơn trong điều kiện ẩm. Đối với các nhà máy sử dụng nước quy trình tái chế có >300 ppm tổng chất rắn hòa tan, các biến thể biến tính bằng enzyme thường mang lại kết quả lặp lại ổn định hơn—ngay cả khi độ nhớt ban đầu của chúng cao hơn một chút.
Cũng cần lưu ý: một số hợp chất cấp dược phẩm có những điểm tương đồng chức năng không ngờ trong đặc tính giải phóng có kiểm soát. Chẳng hạn,Carbamazepine CAS#298-46-4, dù không liên quan đến dệt may, cho thấy cấu trúc phân tử chính xác—ở đây là cấu trúc ba vòng với độ ưa lipid cân bằng (LogP 2.45) và độ ổn định mạng tinh thể—cho phép động học hòa tan có thể dự đoán trong các điều kiện pH và ion thay đổi. Nguyên lý đó tương đồng với thiết kế tinh bột: những điều chỉnh nhỏ trong phân bố liên kết glycosid hoặc kiểu thay thế làm thay đổi sâu sắc tốc độ hydrat hóa, độ đàn hồi của màng và đặc tính rào cản khuếch tán thuốc nhuộm.
Khi nào nên cân nhắc chuyển đổi—và cần xác minh điều gì trước tiên
Việc chuyển đổi là hợp lý khi bạn nhận thấy viền in bị nhòe liên tục dù đã tối ưu áp lực dao gạt, độ căng lưới và quy trình hấp hơi—hoặc khi hiện tượng lem ngược buộc bạn phải nới rộng khoảng cách tách màu, làm giảm độ trung thực của thiết kế. Trước khi thử nghiệm, hãy xác nhận ba yếu tố: đặc tính thấm hút của vải (thử Cobb tại 60 sec), độ cứng và pH của nước, cùng tổng hàm lượng chất rắn và lượng kiềm dự trữ của hồ hiện có. Nếu giá trị Cobb vượt 120 g/m² hoặc độ cứng nước vượt 250 ppm CaCO₃, điều chỉnh tiền xử lý có thể mang lại tác động lớn hơn so với chỉ thay đổi chất làm đặc.
Cuối cùng, đừng theo đuổi “độ nhớt thấp nhất.” Độ nhớt mục tiêu phải phù hợp với số mesh lưới, tốc độ dao gạt và loại vải của bạn—không phải một con số trên bảng dữ liệu. Dung dịch 4.5% ở 800 cP (6 rpm) có thể hoạt động tốt hơn dung dịch 3.0% ở 500 cP trong in trục 100-mesh, đơn giản vì hàm lượng chất rắn cao hơn giúp giữ thuốc nhuộm tốt hơn trong 90 giây đầu tiên quan trọng sau in. Độ nét không đạt được nhờ làm loãng—mà nhờ kiểm soát *thời điểm* và *tốc độ* hồ giải phóng nước cũng như nhường chỗ cho sự trương nở của xơ.
Gửi yêu cầu tư vấn cho chúng tôi ngay hôm nay