Điều hướng nhanh sản phẩm
Nhận báo giá
Sợi gia cường ảnh hưởng đến độ cong vênh trong nhựa kỹ thuật như thế nào
Gia cường bằng sợi thường là giải pháp phù hợp khi một chi tiết nhựa kỹ thuật cần độ cứng, độ bền, độ ổn định kích thước dưới tải trọng hoặc khả năng chịu nhiệt tốt hơn. Polyamide, PBT, PPS, PET gia cường sợi thủy tinh và các hợp chất khác thường được dùng trong vỏ bọc, giá đỡ, linh kiện điện, hệ thống ô tô và thiết bị công nghiệp. Tuy nhiên, chính những sợi giúp chi tiết đáp ứng yêu cầu về kết cấu cũng có thể khiến quá trình ép phun trở nên khó kiểm soát hơn.
Kết quả là hiện tượng cong vênh. Một chi tiết có thể rời khỏi khuôn với vẻ ngoài đạt yêu cầu, nhưng sau đó bị xoắn, uốn cong hoặc không còn đáp ứng yêu cầu độ phẳng quan trọng khi nguội đi. Người vận hành đôi khi phản ứng bằng cách tăng áp suất giữ hoặc kéo dài thời gian làm nguội. Các thiết lập này có ý nghĩa, nhưng chúng không giải quyết vấn đề chính trong nhiều loại nhựa kỹ thuật có chứa sợi: độ co ngót không còn đồng đều theo mọi hướng.
Việc hiểu mối quan hệ giữa hướng sợi, đặc tính dòng chảy, thiết kế khuôn và điều kiện làm nguội giúp phân biệt giữa một vấn đề quy trình có thể giải quyết với vấn đề về thiết kế hoặc lựa chọn vật liệu. Điều này cũng ngăn ngừa sai lầm phổ biến là coi mọi hiện tượng cong vênh chỉ đơn giản là vấn đề cài đặt nhiệt độ.
Vì sao sợi làm thay đổi đặc tính co ngót
Nhựa nhiệt dẻo không gia cường thường co ngót khi polyme nguội từ nhiệt độ nóng chảy xuống nhiệt độ phòng. Vật liệu bán tinh thể có thêm một biến số vì quá trình kết tinh góp phần làm thay đổi thể tích. Trong một tấm phẳng đơn giản có khả năng làm nguội cân bằng, độ co ngót này có thể tương đối dễ dự đoán. Gia cường làm thay đổi sự cân bằng đó.
Trong quá trình ép phun, sợi ngắn có xu hướng định hướng theo dòng chảy của nhựa nóng chảy. Theo hướng dòng chảy, sợi hạn chế nền polyme và làm giảm co ngót. Theo phương vuông góc với dòng chảy, sự hạn chế yếu hơn nên độ co ngót thường lớn hơn. Sự khác biệt này được gọi là co ngót dị hướng. Khi một bề mặt, vùng hoặc đường dòng chảy của chi tiết co ngót khác với phần khác, ứng suất nội tại sẽ phát sinh. Khi đó, chi tiết hoàn thiện sẽ uốn cong về phía hoặc theo hướng có độ co rút lớn hơn.
Tác động này không chỉ giới hạn ở sợi thủy tinh. Sợi carbon, chất gia cường khoáng, hệ sợi dài và chất độn lai đều có thể ảnh hưởng đến độ co ngót theo hướng. Hệ quả của chúng khác nhau vì chiều dài sợi, tỷ lệ khung dạng, hàm lượng, xử lý bề mặt và tương tác với nền polyme khác nhau. Tuy vậy, quy tắc thực tế vẫn không thay đổi: gia cường cải thiện tính chất cơ học, nhưng khiến lịch sử dòng chảy trở nên quan trọng hơn đối với đặc tính kích thước.
Hàm lượng sợi cao hơn không tự động mang lại chi tiết phẳng hơn. Nó có thể làm giảm độ co ngót tổng thể trong khi tăng chênh lệch giữa co ngót dọc và co ngót ngang. Đối với một chi tiết gân hẹp, điều này có thể kiểm soát được. Đối với một tấm rộng, mỏng có yêu cầu nghiêm ngặt về độ phẳng, đây có thể trở thành rủi ro ép phun chủ yếu.
Hướng sợi được quyết định bởi toàn bộ kiểu điền đầy
Có thể dễ dàng xem hướng sợi là một tính chất vật liệu cố định. Thực tế không phải vậy. Vật liệu cung cấp các sợi; khuôn và quy trình quyết định phần lớn sự sắp xếp cuối cùng của chúng. Tại thành khuôn, lớp đông đặc có xu hướng mang các sợi theo hướng dòng chảy. Trong vùng lõi, sự định hướng có thể phức tạp hơn, đặc biệt tại nơi nhựa nóng chảy đổi hướng, đi qua chỗ thu hẹp hoặc gặp một mặt dòng chảy khác.
Vì vậy, vị trí cổng phun là một quyết định về kích thước, không chỉ là quyết định điền đầy. Một cổng phun cạnh đơn trên nắp hình chữ nhật thường tạo ra kiểu định hướng mạnh theo một chiều. Nếu hình học đối xứng nhưng quá trình điền đầy không đối xứng, chi tiết có thể cong vênh dù chiều dày thành có vẻ cân bằng. Cổng phun trung tâm, nhiều cổng phun cân bằng hoặc vị trí cổng phun được điều chỉnh đôi khi có thể giảm mất cân bằng định hướng, mặc dù mỗi phương án cũng cần được đánh giá về đường hàn, yêu cầu thẩm mỹ, khả năng nén giữ và độ phức tạp của khuôn.
Gân, trụ, lỗ mở, góc ngoặt gấp và thay đổi chiều dày đột ngột cũng làm chuyển hướng dòng chảy. Sợi đi theo đường đi đó và tạo ra chênh lệch độ cứng cục bộ. Do đó, một tấm phẳng có thể bị uốn cong do một chi tiết ở mặt sau của nó, ngay cả khi bề mặt nhìn thấy trông đồng đều. Khi có thể mô phỏng, phân tích hướng sợi và cong vênh có thể hữu ích trước khi gia công khuôn thép. Mô phỏng không nên thay thế thử nghiệm ép phun, nhưng đặc biệt có giá trị trong việc so sánh các phương án cổng phun và xác định các vùng có khả năng tập trung dị hướng do dòng chảy.
Tương tác giữa làm nguội và định hướng
Một chi tiết ép phun chưa ổn định về kích thước ngay tại thời điểm khuôn mở. Hình dạng cuối cùng của nó phản ánh sự phân bố nhiệt độ, ứng suất dư, hình thái polyme và điều hòa sau ép phun. Định hướng sợi tạo thêm độ cứng theo các hướng ưu tiên; làm nguội không đồng đều tạo ra lực làm bộc lộ sự mất cân bằng.
Nếu một bên của chi tiết nguội nhanh hơn bên còn lại, nó có thể đông đặc sớm hơn và khóa lại trong một trạng thái ứng suất khác. Nhiệt độ bề mặt khuôn không đồng đều, bố trí đường nước kém, kênh làm nguội bị tắc, tiếp xúc không ổn định quanh chi tiết chèn và điều kiện đẩy sản phẩm không đồng đều đều có thể góp phần gây ra vấn đề này. Trong nhựa bán tinh thể, nhiệt độ khuôn cũng có thể ảnh hưởng đến quá trình kết tinh. Kết quả có thể là một chi tiết đạt yêu cầu về kích thước khi kiểm tra nhưng thay đổi sau khi lưu kho, lắp ráp, tiếp xúc với độ ẩm hoặc chu trình nhiệt.
Vật liệu nhạy ẩm cần được chú ý đặc biệt. Polyamide gia cường sợi thủy tinh có thể hấp thụ độ ẩm sau khi ép phun, làm thay đổi kích thước và phản ứng cơ học. Sấy nhựa đúng cách là cần thiết để đảm bảo chất lượng gia công, nhưng không loại bỏ nhu cầu xác định điều kiện đo kích thước. Một bản vẽ quy định độ phẳng mà không xác định điều hòa, thời điểm kiểm tra và nhiệt độ tham chiếu có thể tạo ra những bất đồng không cần thiết giữa đơn vị ép phun, nhà cung cấp vật liệu và người dùng cuối.
Những điều người vận hành nên kiểm tra trước khi thay đổi công thức quy trình
Khi xuất hiện cong vênh, việc kiểm tra có phương pháp sẽ nhanh hơn so với điều chỉnh ngẫu nhiên. Hãy xác nhận xem biến dạng có lặp lại về hướng và mức độ hay không, xảy ra ngay lập tức hay sau điều hòa, và có nhất quán giữa các lòng khuôn hay không. Sau đó, so sánh hồ sơ quy trình thực tế với cửa sổ gia công được nhà cung cấp vật liệu khuyến nghị. Nhiệt độ nóng chảy, nhiệt độ khuôn, tốc độ phun, biên dạng nén giữ, thời gian làm nguội và độ ổn định đệm nhựa nên được xem xét đồng thời thay vì từng yếu tố riêng lẻ.
- Kiểm tra độ ẩm và tạp chất của nhựa trước khi cho rằng khuôn có lỗi.
- So sánh khả năng làm nguội giữa các lòng khuôn, nhiệt độ khuôn thực tế và điều kiện lưu lượng nước.
- Kiểm tra vết cổng phun, vết dòng chảy, vị trí đường hàn và độ cân bằng điền đầy để tìm dấu hiệu thay đổi đặc tính dòng chảy.
- Xác minh rằng việc lấy sản phẩm, đồ gá và thao tác trên băng tải không gây biến dạng khi chi tiết vẫn còn nóng.
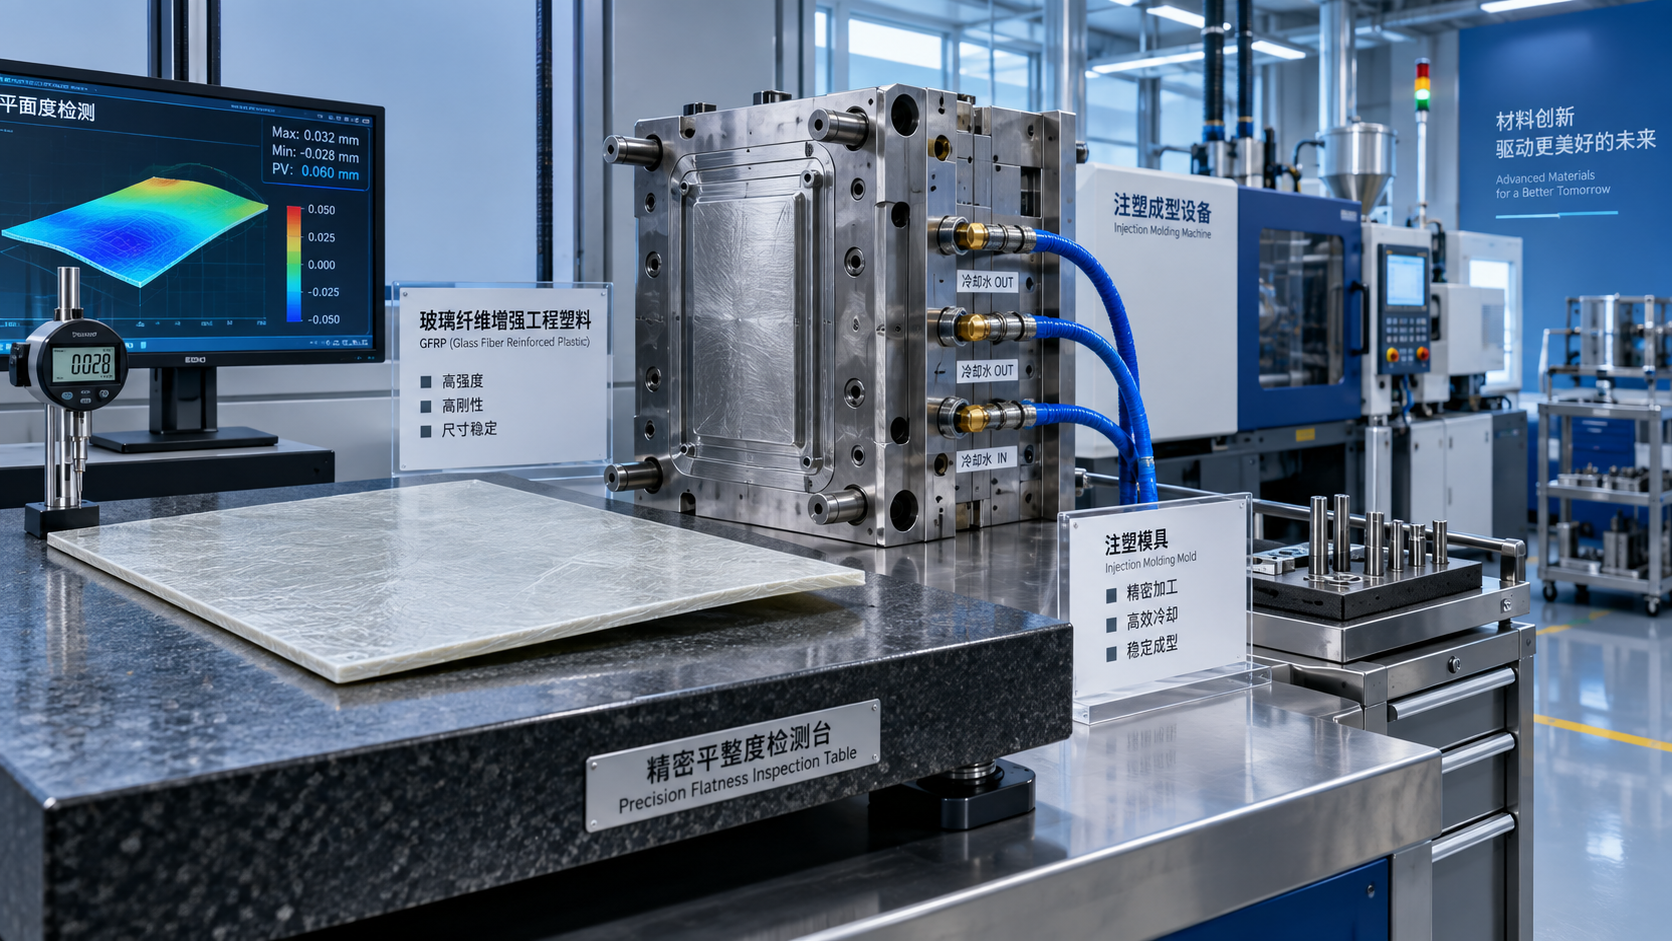
- Đo độ phẳng bằng phương pháp đỡ xác định; các chi tiết mềm dẻo có thể có vẻ “không đạt” do bị kẹp hoặc đỡ khác nhau trong quá trình kiểm tra.
Áp suất nén giữ cần được tiếp cận một cách cân bằng. Nén giữ không đủ có thể dẫn đến co ngót cục bộ và biến dạng liên quan đến vết lõm. Nén giữ quá mức có thể tăng ứng suất, tạo mất cân bằng tại vùng cổng phun hoặc làm trầm trọng hơn biến dạng sau khi đẩy sản phẩm. Mục tiêu không phải là áp suất cao nhất có thể, mà là khối lượng ổn định, kích thước nhất quán và hình dạng lặp lại được trong cửa sổ quy trình đã xác nhận.
Lựa chọn vật liệu quan trọng, nhưng không thể khắc phục hình học không phù hợp
Việc lựa chọn hợp chất nên bắt đầu từ điều kiện làm việc thực tế của chi tiết: tải trọng, nhiệt độ sử dụng, tiếp xúc hóa chất, yêu cầu điện, bề mặt, dung sai kích thước và môi trường điều hòa dự kiến. Một loại vật liệu có hàm lượng chất độn cao có thể phù hợp cho chi tiết chịu tải, nhưng có thể là lựa chọn khó không cần thiết cho một nắp mỏng mang tính thẩm mỹ. Ngược lại, giảm hàm lượng sợi để giải quyết cong vênh có thể làm giảm độ cứng đến mức chuyển vấn đề từ công đoạn ép phun sang lắp ráp hoặc vận hành thực tế.
Họ polyme cũng quan trọng không kém. Vật liệu vô định hình gia cường và vật liệu bán tinh thể gia cường có thể phản ứng khác nhau với cùng một khuôn và điều kiện gia công. Các loại vật liệu được quảng bá là ít cong vênh hoặc ổn định kích thước có thể là điểm khởi đầu hữu ích, nhưng hiệu suất của chúng phải được kiểm tra trên hình học thực tế. Bảng dữ liệu của nhà cung cấp thường nêu các khoảng co ngót trong điều kiện thử nghiệm xác định; chúng có giá trị để sàng lọc, chứ không bảo đảm độ phẳng ở cấp độ chi tiết.
Thiết kế chi tiết thường mang lại cải thiện lớn nhất. Chiều dày thành đồng đều hơn giúp giảm chênh lệch làm nguội. Chiều dày gân nên được kiểm soát tương quan với chiều dày thành danh nghĩa để tránh tạo ra các vùng dày nguội chậm hơn. Các đặc điểm đối xứng và đường dòng chảy cân bằng làm giảm thiên lệch theo hướng. Khi không thể tránh khỏi một bề mặt phẳng dài, độ vồng trước được tính toán hoặc đặc điểm hỗ trợ có thể hiệu quả hơn so với cố gắng loại bỏ mọi dấu vết định hướng thông qua gia công.
Tiêu chuẩn và kỷ luật đo lường
Không có một “chỉ số cong vênh” chung áp dụng cho mọi chi tiết ép phun. Yêu cầu trên bản vẽ cần xác định đặc tính liên quan: độ phẳng, độ thẳng, biên dạng, độ nghiêng góc, khe hở lắp ráp hoặc độ căn chỉnh chức năng. Phương pháp kiểm tra cũng cần được quan tâm ở mức tương tự. Đo ở trạng thái tự do có thể phù hợp với một chi tiết, trong khi chi tiết khác phải được kiểm tra trong đồ gá lắp ráp vì hiệu năng chức năng phụ thuộc vào cách nó được lắp đặt.
Để so sánh vật liệu, các phương pháp thử nghiệm được công nhận về co ngót và hàm lượng sợi có thể cung cấp ngôn ngữ kỹ thuật chung, nhưng việc chấp nhận chi tiết vẫn nên gắn với bản vẽ đã thống nhất, điều kiện đo lường và kế hoạch lấy mẫu. Khi linh kiện được cung cấp xuyên biên giới, tài liệu cần xác định rõ ký hiệu cấp vật liệu, khả năng truy xuất lô, yêu cầu xử lý và hồ sơ tuân thủ quy định áp dụng. Sự rõ ràng này hữu ích cho cả người vận hành đang khắc phục sự cố tại máy ép phun lẫn bộ phận mua hàng hoặc chất lượng đang đánh giá vật liệu đầu vào.
Tư duy truy xuất nguồn gốc tương tự cũng được áp dụng trên toàn bộ chuỗi cung ứng hóa chất. Một công ty xử lý cả vật liệu liên quan đến polyme và hóa chất chuyên dụng cần phân định rõ phạm vi ứng dụng. Ví dụ,Oxyt neodymium CAS#1313-97-9 là hợp chất đất hiếm được sử dụng trong các lĩnh vực như tạo màu thủy tinh, gốm sứ, tụ điện gốm và xúc tác; đây không phải là chất thay thế cho gia cường sợi trong polyme ép phun. Việc đề cập chất này ở đây chỉ nhằm nhắc rằng nhận dạng cấp vật liệu, yêu cầu độ tinh khiết, bao bì và tài liệu phải phù hợp với ứng dụng thực tế thay vì chỉ dựa trên một nhóm vật liệu rộng.
Lộ trình thực tế để tạo ra các chi tiết ít cong vênh hơn
Cách tiếp cận đáng tin cậy nhất là xem cong vênh như một tác động hệ thống. Bắt đầu với dung sai chức năng và điều kiện đo của chi tiết. Xem xét hình học và các hướng dòng chảy có khả năng xảy ra. Chọn mức gia cường hỗ trợ hiệu suất cơ học mà không tạo thêm dị hướng có thể tránh được. Sau đó, thiết lập cửa sổ ép phun ổn định với việc sấy được kiểm soát, điền đầy cân bằng, nén giữ phù hợp và làm nguội khuôn đã được xác minh. Nếu cần thay đổi, hãy chỉ thay đổi một biến số có ý nghĩa tại một thời điểm và so sánh các chi tiết sau cùng một thời gian điều hòa.
Đối với nhiều loại nhựa kỹ thuật gia cường, câu hỏi quyết định không phải là “Sợi có gây cong vênh không?” Sợi có thể góp phần gây ra hiện tượng này, nhưng câu hỏi hữu ích hơn là: “Sợi sẽ định hướng ở đâu, chi tiết sẽ co ngót khác nhau ở đâu và hình dạng đó sẽ ảnh hưởng đến chức năng như thế nào?” Khi các điểm này được nhận diện, biện pháp khắc phục sẽ cụ thể hơn — thay đổi vị trí cổng phun, cân bằng một հատված thành, điều chỉnh làm nguội, thay đổi cấp vật liệu hoặc xác định lại điều kiện kiểm tra không thực tế.
Khi thương mại hóa chất toàn cầu đặt ra yêu cầu cao hơn về sự ổn định nguồn cung, tuân thủ quy định và thời gian phản hồi, hỗ trợ vật liệu cũng cần có tính kỹ thuật cụ thể. Có trụ sở tại Sơn Đông, một trung tâm lớn của ngành hóa chất, Huafeng Chemical hỗ trợ khách hàng ở nước ngoài thông qua năng lực ngoại thương toàn diện và danh mục sản phẩm phong phú. Đối với một dự án polyme gia cường, bước tiếp theo hữu ích là thống nhất cấp vật liệu, hướng dẫn gia công, tài liệu lô hàng và tiêu chí chấp nhận ở cấp độ chi tiết trước khi bắt đầu sản xuất thường xuyên — không phải sau khi các chi tiết cong vênh đã đến công đoạn lắp ráp cuối cùng.
Gửi yêu cầu tư vấn cho chúng tôi ngay hôm nay