









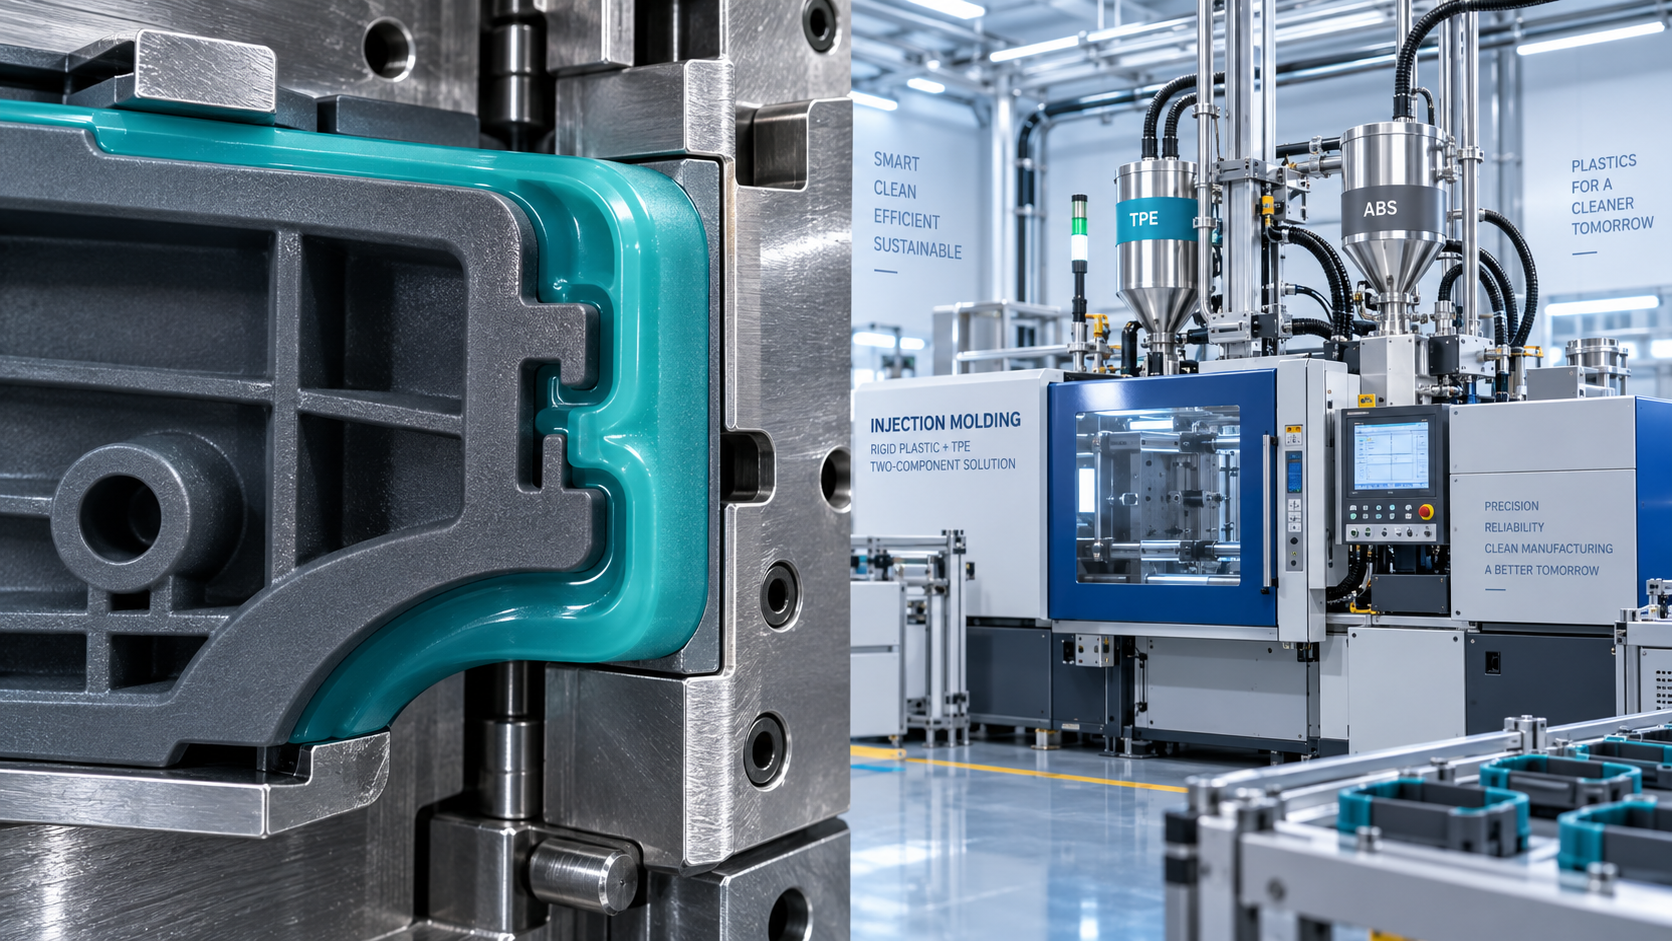
Độ bám dính ép phủ đáng tin cậy là yếu tố thiết yếu đối với các đơn vị vận hành muốn tạo ra các chi tiết đúc bền, hiệu suất cao. Chất đàn hồi nhiệt dẻo mang lại độ linh hoạt, độ bám cầm nắm và hiệu quả gia công, nhưng việc liên kết thành công đòi hỏi kiểm soát chặt chẽ vật liệu và quy trình.
Điểm thực tiễn cốt lõi rất đơn giản: độ bám dính cao hiếm khi chỉ đạt được bằng cách tăng nhiệt độ. Nó phụ thuộc vào vật liệu tương thích, bề mặt nền sạch, nhiệt độ giao diện phù hợp, áp suất đủ và thời gian ổn định.
Bắt đầu với khả năng tương thích vật liệu, không phải các thiết lập thử sai
Khi chất đàn hồi nhiệt dẻo không liên kết được, người vận hành thường điều chỉnh nhiệt độ xy lanh hoặc áp suất phun trước tiên. Các thiết lập này quan trọng, nhưng không thể khắc phục ổn định sự không tương thích cơ bản về hóa học polyme.
Độ bám dính trong ép phủ hình thành khi chất đàn hồi nóng chảy làm ướt bề mặt nền cứng, tiếp xúc chặt chẽ với nền và tạo ra tương tác phân tử, khuếch tán, liên kết cơ học hoặc sự kết hợp của các cơ chế này.
Vật liệu nền có thể là polypropylene, polyethylene, ABS, polycarbonate, nylon, polyester hoặc chi tiết chèn kim loại. Mỗi vật liệu có năng lượng bề mặt, độ phân cực, khả năng chịu nhiệt và đặc tính liên kết khác nhau.
Ví dụ, nhiều loại TPE liên kết hiệu quả với polypropylene vì công thức của chúng bao gồm các pha polyolefin tương thích. Một loại TPE được chọn cho PP có thể hoạt động kém trên ABS hoặc polycarbonate.
Luôn yêu cầu nhà cung cấp cung cấp hướng dẫn về độ bám dính cho đúng loại vật liệu nền cụ thể. Các tuyên bố chung như “liên kết với nhựa” là không đủ để ra quyết định sản xuất và lập kế hoạch chất lượng.
Kiểm tra xem vật liệu nền có chứa chất độn, chất chống cháy, phụ gia chống dính khuôn, thành phần tái chế, chất màu hoặc chất bôi trơn hay không. Những thành phần này có thể làm thay đổi đặc tính bề mặt ngay cả khi nhóm nhựa vẫn không thay đổi.
Thực hiện thử nghiệm khả năng tương thích quy mô nhỏ, có kiểm soát trước khi thay đổi toàn bộ quy trình sản xuất. Đúc mẫu bằng vật liệu nền dự kiến, loại TPE dự kiến, hình dạng mục tiêu và điều kiện chu kỳ đại diện.
Đánh giá cả độ bám dính ngay sau khi đúc và độ bám dính sau điều hòa. Một chi tiết có vẻ chắc chắn sau khi đúc có thể bị tách sau khi tiếp xúc nhiệt, độ ẩm, hóa chất, va đập, uốn lặp lại hoặc chu kỳ nhiệt.
Sử dụng thử nghiệm bóc tách, kéo, kéo đứt, cắt chồng hoặc thử nghiệm tách chức năng phù hợp với chi tiết. Thử nghiệm phải tái tạo cách mà chi tiết đúc thực sự chịu ứng suất khi sử dụng.
Kiểm soát bề mặt nền trước khi đưa vào khuôn
Nhiễm bẩn bề mặt là một trong những nguyên nhân phổ biến nhất gây ra độ bám dính ép phủ không ổn định. Dầu, bụi, dấu vân tay, hơi ẩm, cặn di chuyển và chất chống dính có thể ngăn cản tiếp xúc polyme chặt chẽ.
Bề mặt nền sạch bằng mắt thường không nhất thiết đã sẵn sàng để liên kết. Lượng nhỏ silicone, sáp, phụ gia chống tĩnh điện hoặc dung dịch gia công có thể tạo ra giao diện yếu, chỉ trở nên rõ ràng trong quá trình thử nghiệm.
Thiết lập phương pháp thao tác xác định cho các chi tiết chèn và vật liệu nền đã đúc sẵn. Sử dụng găng tay sạch khi cần thiết, thùng chứa có nắp, bề mặt làm việc được chỉ định và thời gian tiếp xúc ngắn trước khi đúc.
Nếu chi tiết được làm sạch, hãy xác minh rằng chính quá trình làm sạch không để lại cặn. Một số chất tẩy rửa gốc nước, dung môi hoặc khoáng chất trong nước rửa có thể ảnh hưởng đến khả năng liên kết khi sấy không hoàn toàn.
Làm khô kỹ vật liệu nền khi có vật liệu nhạy ẩm. Nylon, polyester và một số nhựa kỹ thuật có chất độn có thể hấp thụ nước, tạo ra khuyết tật giao diện hoặc lỗ rỗng liên quan đến hơi nước trong quá trình ép phủ.
Đối với các tổ hợp khó, có thể cần hoạt hóa bề mặt. Xử lý plasma, corona, ngọn lửa, tạo nhám bằng laser và sơn lót hóa học có thể làm tăng năng lượng bề mặt hoặc tạo ra các đặc điểm neo cơ học hữu ích.
Xử lý bề mặt cần được xác nhận thay vì chỉ giả định là hiệu quả. Đo năng lượng bề mặt khi thực tế cho phép, sau đó xác nhận cải thiện thông qua thử nghiệm chi tiết đúc trong điều kiện sản xuất bình thường.
Thời gian sau khi hoạt hóa rất quan trọng. Một số bề mặt đã xử lý dần mất trạng thái năng lượng cao do lão hóa, nhiễm bẩn hoặc di chuyển, vì vậy cần xác định thời gian tối đa cho phép trước khi ép phủ.
Kết cấu cơ học có thể cải thiện khả năng giữ, nhưng không thể thay thế vật liệu tương thích. Khía nhám, lỗ, rãnh ngược, gân và rãnh nên hỗ trợ liên kết thay vì che giấu độ bám dính giao diện kém.
Sử dụng nhiệt độ để cải thiện độ làm ướt mà không làm hỏng giao diện
Nhiệt độ ảnh hưởng mạnh đến chất đàn hồi nhiệt dẻo trong ép phủ vì độ nhớt quyết định mức độ nhựa nóng chảy làm ướt vật liệu nền và lấp đầy các đặc điểm giao diện nhỏ trước khi đông đặc.
Nhựa nóng chảy quá lạnh có thể vẫn chảy đầy lòng khuôn nhưng không tạo được tiếp xúc phân tử chặt chẽ. Liên kết tạo ra thường yếu, không đồng đều hoặc dễ bóc tách.
Tăng nhiệt độ nhựa nóng chảy có thể cải thiện độ làm ướt, nhưng chỉ trong phạm vi gia công do nhà cung cấp khuyến nghị. Nhiệt quá cao có thể làm phân hủy TPE, đổi màu chi tiết, tạo mùi hoặc tăng bavia.
Nhiệt độ của vật liệu nền cứng cũng quan trọng không kém. Vật liệu nền lạnh sẽ nhanh chóng làm đông lớp TPE đầu tiên, làm giảm độ làm ướt và hạn chế khuếch tán tại giao diện.
Tăng nhiệt độ khuôn dần dần và so sánh kết quả bám dính với thời gian chu kỳ, độ ổn định kích thước và chất lượng bề mặt. Khuôn ấm hơn thường cải thiện tính nhất quán của liên kết hiệu quả hơn so với nhiệt độ xy lanh quá cao.
Gia nhiệt trước các chi tiết chèn có thể hữu ích khi kim loại hoặc các chi tiết cứng dày lấy nhiệt nhanh. Tuy nhiên, cần gia nhiệt có kiểm soát để tránh biến dạng, oxy hóa, nguy hiểm cho người vận hành hoặc nhiệt độ chi tiết chèn không ổn định.
Theo dõi nhiệt độ thực tế thay vì chỉ dựa vào giá trị cài đặt của máy. Các vùng xy lanh, nhiệt độ đầu phun, nhiệt độ khuôn, nhiệt độ kênh nóng và nhiệt độ vật liệu nền có thể khác với các giá trị hiển thị.
Ghi lại các phép đo nhiệt độ trong cả giai đoạn khởi động và sản xuất ổn định. Một số vấn đề về bám dính xảy ra sau khi thiết bị đạt trạng thái cân bằng nhiệt thay vì trong các mẫu đầu tiên được phê duyệt.
Nếu sử dụng vật liệu tái chế, hãy đánh giá xem lịch sử nhiệt có làm thay đổi đặc tính chảy nóng hoặc phân hủy hay không. Hàm lượng phế liệu nghiền lại thay đổi có thể gây biến thiên độ bám dính dù thiết lập nhiệt độ danh nghĩa không đổi.
Thiết lập điều kiện phun và giữ áp để tiếp xúc giao diện hoàn toàn
Tốc độ phun ảnh hưởng đến sự cân bằng giữa điền đầy, gia nhiệt do cắt, thoát khí và làm ướt giao diện. Thiết lập phù hợp phụ thuộc vào độ dày chi tiết, thiết kế cổng phun, chiều dài dòng chảy và độ nhớt TPE.
Phun quá chậm có thể dẫn đến làm nguội sớm tại bề mặt vật liệu nền. Phun quá nhanh có thể tạo ra dòng phun tia, khí bị kẹt, vết cháy, lực cắt quá mức hoặc ngoại quan không ổn định.
Bắt đầu với phạm vi do nhà cung cấp vật liệu khuyến nghị, sau đó điều chỉnh từng biến số một. So sánh các chi tiết bằng thử nghiệm bám dính có hồ sơ thay vì chỉ dựa vào kiểm tra bằng mắt.
Duy trì áp suất phun đủ để lấp đầy hoàn toàn giao diện, đặc biệt xung quanh gân, góc và kết cấu. Các lần phun thiếu tại vùng giao diện khuất có thể về sau phát triển thành bong tách cục bộ.
Áp suất giữ và thời gian giữ có thể cải thiện tiếp xúc khi cổng phun vẫn mở. Tuy nhiên, giữ áp quá mức có thể gây bavia, ứng suất, biến dạng và khuyết tật ngoại quan gần ranh giới ép phủ.
Sử dụng giám sát áp suất lòng khuôn khi chi tiết quan trọng hoặc sản lượng cao. Phương pháp này cung cấp cái nhìn rõ ràng hơn về hành vi điền đầy và giữ áp thực tế so với chỉ áp suất thủy lực.
Vị trí cổng phun cần được chú ý kỹ. Đặt cổng phun để thúc đẩy dòng chảy đồng đều qua khu vực liên kết và tránh đường hàn, vết dừng dòng hoặc bẫy khí tại các vị trí chịu ứng suất cao.
Khi có thể, hướng mặt trước dòng nhựa nóng chảy đến bề mặt liên kết lớn nhất trước. Điều này giữ cho vật liệu nền ấm hơn và giảm nguy cơ giao diện đông đặc trước khi hoàn tất giữ áp.
Thông khí khuôn đúng cách. Khí bị kẹt có thể ngăn tiếp xúc cục bộ, tạo vết cháy và gây ra độ yếu liên kết gián đoạn mà người vận hành có thể nhầm là do chất lượng nhựa.
Quản lý nhất quán độ ẩm, lưu trữ và xử lý vật liệu
Kiểm soát độ ẩm ảnh hưởng đến cả ngoại quan chi tiết đúc lẫn độ bám dính ép phủ. Tùy thuộc vào hóa học TPE, nước hấp thụ có thể gây vân bạc, bọt khí, bề mặt hoàn thiện kém, biến động độ nhớt hoặc giao diện yếu.
Tuân thủ quy định sấy của nhà cung cấp TPE về nhiệt độ, thời gian, điểm sương và thời gian tiếp xúc tối đa sau khi sấy. Không được cho rằng một chương trình sấy phù hợp với mọi loại chất đàn hồi nhiệt dẻo.
Giữ vật liệu đã sấy trong phễu kín hoặc hệ thống cấp liệu có kiểm soát khi có thể. Các bao vật liệu mở cạnh máy đúc có thể nhanh chóng hấp thụ lại độ ẩm trong môi trường sản xuất ẩm.
Nhiễm bẩn vật liệu cần được chú ý tương tự như độ ẩm. Việc trộn các loại TPE không tương thích, chất cô đặc màu, hợp chất làm sạch hoặc nhựa dư từ các lần chạy trước có thể làm thay đổi đáng kể độ bám dính.
Sử dụng nhận diện vật liệu rõ ràng, làm sạch phễu có kiểm soát và quy trình làm sạch khi khởi động được ghi chép. Một lượng nhỏ cặn không tương thích có thể khiến các chi tiết đầu lô sản xuất không đạt thử nghiệm bám dính.
Một số cơ sở công nghiệp sử dụng phụ gia chức năng nhạy ẩm trong các hoạt động làm sạch và quản lý nước. Ví dụ,Sodium polyacrylate CAS#9003-04-7 cần được bảo quản cẩn thận vì tiếp xúc với độ ẩm có thể ảnh hưởng đến đặc tính xử lý.
Vật liệu đó phù hợp với công thức công nghiệp và ứng dụng giữ nước, không phải là giải pháp phổ quát cho liên kết TPE. Tránh đưa các phụ gia không liên quan vào hợp chất đúc nếu chưa đánh giá khả năng tương thích chính thức.
Duy trì khả năng truy xuất lô cho cả vật liệu nền cứng và vật liệu ép phủ. Khả năng truy xuất giúp phân biệt biến động quy trình với các thay đổi liên quan đến lô khi hiệu suất bám dính thay đổi bất ngờ.
Đối với các lỗi lặp lại, hãy so sánh số lô nhựa, hồ sơ sấy, độ ẩm, thay đổi ca làm việc, nhiệt độ khuôn và cảnh báo máy trước khi thực hiện điều chỉnh quy trình trên diện rộng.
Thiết kế chi tiết và dụng cụ để hỗ trợ liên kết bền vững
Thiết kế chi tiết quyết định mức ứng suất truyền đến giao diện. Ngay cả độ bám dính hóa học xuất sắc cũng có thể hỏng khi các góc sắc, vùng liên kết mỏng, thay đổi độ dày đột ngột hoặc hình dạng dễ bóc tách làm tập trung tải trọng.
Sử dụng bán kính bo lớn tại các vị trí chuyển tiếp giữa nhựa cứng và chất đàn hồi nhiệt dẻo. Chuyển tiếp bo tròn làm giảm ứng suất cục bộ và giúp TPE chảy trơn tru lên vật liệu nền.
Thiết kế để chịu cắt và nén khi có thể, thay vì chỉ dựa vào khả năng chống bóc tách. Tải bóc tách tập trung lực tại mép liên kết và đặc biệt khắt khe đối với nhiều cấu trúc ép phủ.
Các đặc điểm giữ cơ học có thể tạo ra tính dự phòng giá trị. Lỗ xuyên, cửa sổ, rãnh ngược, rãnh và các phần bao quanh cho phép chất đàn hồi khóa vào chi tiết cứng sau khi nguội.
Các đặc điểm giữ vẫn phải cho phép điền đầy khuôn và đẩy chi tiết ra khỏi khuôn một cách đáng tin cậy. Các kênh quá hẹp có thể đông đặc sớm, trong khi rãnh ngược quá sâu có thể làm phức tạp dụng cụ và làm hỏng TPE khi tháo khuôn.
Duy trì độ dày thành đủ đồng đều tại khu vực ép phủ. Thay đổi độ dày lớn có thể tạo ra làm nguội chênh lệch, vết lõm, ứng suất nội tại và áp suất tiếp xúc không đồng đều trên toàn giao diện.
Xem xét sự khác biệt về độ co ngót giữa vật liệu nền và TPE. Co ngót chênh lệch có thể siết chặt cụm lắp ráp hoặc kéo chất đàn hồi ra khỏi vật liệu nền sau khi nguội.
Cân nhắc điều kiện sử dụng trong quá trình đánh giá thiết kế. Dầu, chất làm sạch, nhiệt, tiếp xúc UV, độ ẩm và nén lặp lại có thể ảnh hưởng theo thời gian đến cả chất đàn hồi và giao diện liên kết.
Xây dựng quy trình khắc phục sự cố bong tách thực tế
Khi xuất hiện bong tách, tránh thay đổi nhiều thông số cùng lúc. Việc điều chỉnh đa biến có thể tạm thời che giấu lỗi trong khi khiến nguyên nhân thực sự không thể xác định.
Trước tiên, kiểm tra vị trí xảy ra hỏng hóc. Hỏng bám dính tại giao diện cho thấy vấn đề về tương thích, nhiễm bẩn, làm ướt hoặc nhiệt độ, trong khi rách kết dính bên trong TPE thường cho thấy liên kết mạnh hơn.
So sánh các chi tiết lỗi và đạt yêu cầu từ cùng một khuôn. Kiểm tra vị trí cổng phun, vị trí lòng khuôn, thời gian chu kỳ, tình trạng ngoại quan, lô vật liệu nền, lô TPE và lịch sử thao tác của người vận hành.
Tìm kiếm quy luật giữa các lòng khuôn. Một lòng khuôn yếu đơn lẻ có thể cho thấy lỗ thông khí bị tắc, làm nguội khuôn không đồng đều, nhiễm bẩn cục bộ, kết cấu bị hư hỏng hoặc mất cân bằng dòng chảy trong kênh dẫn.
Kiểm tra bề mặt khuôn để phát hiện tích tụ chất chống dính, ăn mòn, mài mòn hoặc cặn từ vật liệu trước đó. Bảo trì khuôn ảnh hưởng trực tiếp đến tiếp xúc với vật liệu nền và nên là một phần của kế hoạch kiểm soát độ bám dính.
Sử dụng kế hoạch thí nghiệm đơn giản khi cần tối ưu hóa. Thay đổi có hệ thống nhiệt độ nhựa nóng chảy, nhiệt độ khuôn, tốc độ phun và điều kiện giữ áp, đồng thời giữ mọi yếu tố khác không đổi.
Ghi chép kết quả trong bảng cửa sổ quy trình. Ghi lại các thiết lập, khối lượng chi tiết, thời gian chu kỳ, khuyết tật ngoại quan, giá trị thử nghiệm bám dính và dạng hỏng cho từng điều kiện thử.
Sau khi xác định điều kiện ổn định, hãy xác định giới hạn vận hành trên và dưới. Một quy trình chỉ hoạt động tại một thiết lập chính xác là mong manh và có khả năng gây ra vấn đề chất lượng trong tương lai.
Đào tạo người vận hành nhận biết các dấu hiệu cảnh báo sớm, bao gồm bavia, vân bạc, phun thiếu, bề mặt xỉn, mùi bất thường, khối lượng chi tiết không nhất quán và thay đổi trong hành vi bóc tách.
Xác minh độ bám dính trong điều kiện sử dụng thực tế
Đạt thử nghiệm bóc tách ban đầu ở nhiệt độ phòng không phải là bằng chứng cuối cùng về chất lượng ép phủ. Chi tiết phải duy trì hiệu suất trong suốt điều kiện môi trường và cơ học dự kiến.
Chọn các thử nghiệm xác nhận theo ứng dụng. Tay cầm sản phẩm tiêu dùng có thể yêu cầu thử nghiệm mồ hôi, kem chống nắng và uốn lặp lại, trong khi chi tiết công nghiệp có thể cần khả năng kháng dầu, chất tẩy rửa, nhiệt hoặc rung động.
Điều hòa mẫu trước khi thử nghiệm khi phù hợp. Lão hóa nhiệt, tiếp xúc độ ẩm, chu kỳ lạnh, ngâm nước và tiếp xúc hóa chất có thể làm lộ hỏng hóc giao diện chậm mà thử nghiệm ngay lập tức không phát hiện được.
Thử nghiệm các khu vực có hiệu suất thấp nhất, không chỉ các vị trí thuận tiện. Các góc, phần mỏng, vùng gần cổng phun, đường hàn và bề mặt cong gấp thường cung cấp thông tin hữu ích nhất.
Xác định tiêu chí chấp nhận trước khi phê duyệt sản xuất. Quy định phương pháp thử, số lượng mẫu, quy trình điều hòa, ngưỡng hỏng, dạng hỏng và tần suất kiểm tra chất lượng liên tục.
Chia sẻ các yêu cầu này với nhà cung cấp vật liệu, đơn vị đúc và đội ngũ chất lượng. Hiệu suất bám dính là kết quả của cả hệ thống, vì vậy các thông số kỹ thuật rời rạc tạo ra sự không chắc chắn có thể tránh được trong sản xuất.
Kết luận: Cải thiện độ bám dính bằng cách kiểm soát toàn bộ giao diện
Cải thiện độ bám dính của chất đàn hồi nhiệt dẻo trong ép phủ đòi hỏi nhiều hơn việc tăng nhiệt độ hoặc áp suất. Kết quả tốt nhất đến từ việc ghép đôi vật liệu, chuẩn bị bề mặt, kiểm soát nhiệt và xác nhận toàn bộ quy trình.
Đối với người vận hành, phương pháp hiệu quả nhất là khắc phục sự cố có kỷ luật: trước tiên xác nhận khả năng tương thích, bảo vệ bề mặt nền, ổn định điều kiện đúc và sử dụng thử nghiệm lặp lại được để xác minh từng cải tiến.
Khi giao diện được thiết kế, gia công và kiểm tra như một đặc tính sản xuất then chốt, nguy cơ bong tách giảm xuống và các chi tiết ép phủ mang lại độ linh hoạt, độ bám cầm nắm và độ bền như mong đợi trong quá trình sử dụng.